4707Q
Bu 4707Q A19 3222 D2006 Amerikan Fren Pabuçları, ticari araç fren sistemleri için özel olarak tasarlanmış birinci sınıf, ağır hizmet tipi bir yedek...
See Details


Otomotiv sürtünme balatalarını seçmek, raftan en ucuz şeridi seçmek anlamına gelmez. Bu, fren pabucu geometrisine, araç ağırlığına ve çalışma sıcaklığına bağlı bir spesifikasyon kararıdır. Ağır hizmet tipi bir kamyon veya treyler uzun bir inişte tekrar tekrar durduğunda, sürtünme balatası kinetik enerjiyi ısıya dönüştüren arayüzdür. Balata bu termal yüke rağmen sürtünme katsayısını koruyamazsa fren zayıflar ve durma mesafesi uzar.
Filo yöneticileri, atölye teknisyenleri ve parça alıcıları için pratik soru, belirli bir araç için doğru astarın nasıl belirleneceği ve erken aşınma, tambur çizilmesi veya güvenlik arızasının nasıl önleneceğidir. Bu makale, temel malzeme teknolojisini, performans derecelerini ve Amerikan ve Avrupa astar platformları arasındaki temel farkları açıklamaktadır.
Otomotiv sürtünme balatası, fren pabucunun dış yüzüne tutturulmuş kavisli, aşınmaya dayanıklı bir kompozit malzemedir. Fren uygulandığında, hidrolik veya pnömatik basınç pabucu dışarı doğru iter ve balatayı fren kampanasının iç yüzeyine doğru bastırır. Düz bir rotor üzerinde çalışan disk fren balatasının aksine, kampanalı fren balatası silindirik bir yüzeye doğru çalışır, dolayısıyla yarıçapı, profili ve montaj yöntemi pabuç platformuyla tam olarak eşleşmelidir.
Ağır kamyonlar ve römorklar, özellikle römork akslarında ve Kuzey Amerika filolarında hâlâ büyük ölçüde kampanalı frenlere güveniyor. Bu ankrajların üzerindeki sürtünme balatası, aşınmayı emen, daha pahalı olan fren pabucu ve kampanayı koruyan ve sonuçta frenleme performansını belirleyen sarf malzemesi parçasıdır. Yanlış yarıçapa veya delik düzenine sahip bir balata doğru şekilde oturmayacaktır, bu da eşit olmayan temasa, titreşime ve frenleme etkisinin azalmasına yol açacaktır.
Bir otomotiv sürtünme balatasının içindeki hammadde karışımı, davranışının çoğunu belirler. Baz bağlayıcı genellikle yapıyı bir arada tutan ve yüksek sıcaklıklarda astarın boyutsal stabilitesini sağlayan termoset fenolik bir reçinedir. Cam, aramid, çelik veya mineral elyaflar gibi takviye edici elyaflar mekanik mukavemet sağlarken, grafit, pirinç parçacıkları veya seramik tozları gibi dolgu maddeleri ve sürtünme değiştiriciler sürtünme katsayısını, aşınma oranını ve gürültü özelliklerini ayarlar.
Her ne kadar alıcı, karıştırma tarifini nadiren incelese de, bu formülasyonun sonuçları üç alanda ortaya çıkıyor:
Üretim süreci de aynı derecede önemlidir. Tipik üretim, toz halindeki ve lifli bileşenlerin harmanlanmasını, karışımın kaba bir şekle getirilmesini, takviye elemanları üzerine sıcak preslenmesini, fenolik reçinenin sertleştirilmesini ve parçanın kesin bir kalınlığa kadar öğütülmesini içerir. Sertleştirme adımı aceleye getirilirse, uçucu bileşikler malzemenin içinde sıkışıp kalır ve sert frenleme sırasında erken solmaya ve hatta tabakaların ayrılmasına neden olabilir.
Ağır hizmet uygulamaları için tutarlı parti kalitesi isteğe bağlı değildir. Aynı parça numarası her seferinde aynı sürtünme eğrisini oluşturmalıdır, aksi takdirde atölye durma mesafesini tahmin edemez. Bu nedenle, dahili test ekipmanına sahip ve kontrollü bir üretim hattına sahip bir fabrika, formülasyonu kontrol etmeyen bir tüccardan daha güvenli bir kaynaktır.
Herhangi bir sürtünme balatasının merkezi performans parametresi, genellikle μ veya harf derecesi ile ifade edilen sürtünme katsayısıdır. Geleneksel sınıflandırma sisteminde, F gibi bir tanımlama, çoğu ağır hizmet kampanalı fren görevi için yeterince kararlı olan nominal dinamik sürtünme seviyesini tanımlar. FF gibi tam bir kalite, balatanın sürtünme bandını normal çalışma sıcaklıklarında ve daha yüksek termal yükler altında tuttuğunu gösterir; bu nedenle FF sınıfı balatalar ticari araçlarda yaygın olarak kullanılır.
Alıcılar bazen bir sayı ve derece içeren, örneğin 23K FF gibi uygulamaya özel tanımlamalar görürler. K normalde imalatçı tarafından çalışma zarfını tanımlamak için kullanılan uygulamayla ilgili bir koşulu veya kinetik çalışma değerini ifade eder. Pratik açıdan işaret ettiği şey, astarın, tambur ısındığında zayıflama bölgesine sürüklenmeden sabit bir sürtünme penceresi içinde kalarak kinetik enerjiyi ısıya dönüştürecek şekilde tasarlanmış olmasıdır.
Kutudaki sayıdan daha kullanışlı olanı sıcaklık davranışıdır. İyi bir ağır hizmet tipi astar, normal çalışma sıcaklıklarında kabul edilebilir sürtünmeyi korur ve sürekli dağ frenlemesi sırasında oluşan durumun çok ötesine geçene kadar zayıflamayı geciktirir. Ayrıca soğuduktan sonra hızlı bir şekilde toparlanması gerekir çünkü sürtünme malzemesi orijinal performansını geri kazanmadan sürücü bir sonraki inişe ulaştığında fren zayıflaması çok daha tehlikeli hale gelir.
Balata profili fren pabucuyla eşleşmediğinde aynı sürtünme bileşiği servis sırasında kötü davranır. Astarların platform ve pabuç modeline göre kataloglanmasının ve parça numarasının her zaman araçtaki gerçek pabuç profiline göre doğrulanmasının nedeni budur.
Amerikan tipi sürtünme balataları, Meritor, Eaton veya benzeri standartlara göre üretilen ağır hizmet kamyon ve treyler fren pabuçlarında yaygın olarak kullanılır. Popüler referanslar arasında ayakkabı genişliği, kalınlığı ve perçinleme veya birleştirme gerekliliklerine göre seçilen 4515 ve 4707 serisindeki düz veya hafif kavisli astarlar yer alır. Bu astarlar genellikle atölye kullanımı için fabrikada uygulanan kanal açma veya pah kırma seçenekleriyle birlikte çıplak şeritler halinde gelir. Bir filo sıfır aksama süreli kurulumu tercih ettiğinde aynı balatalar, astarlı fren pabuçlarına önceden monte edilmiş olarak da mevcuttur.
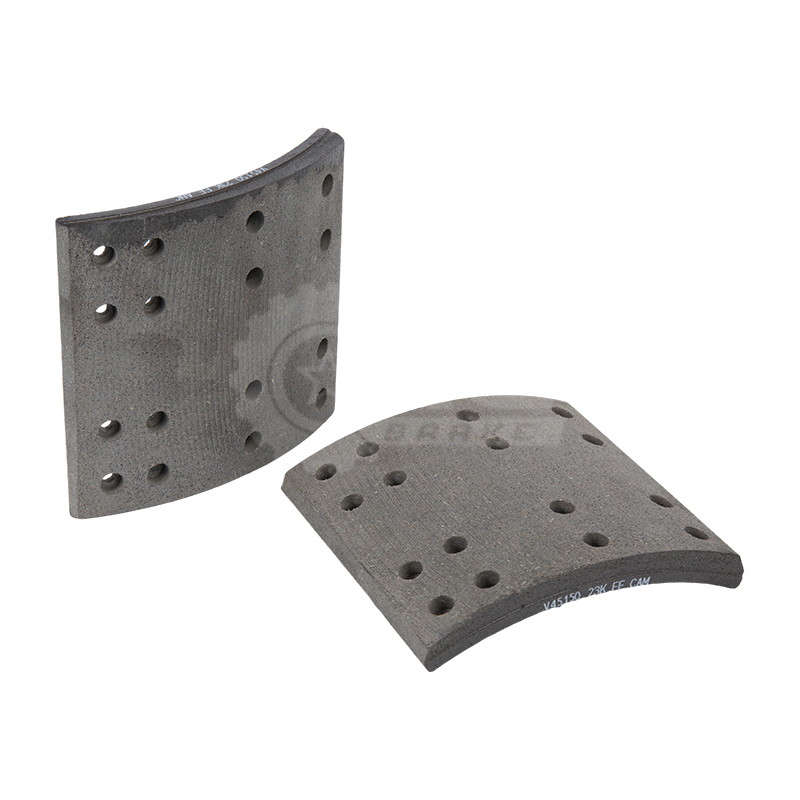 FMSI 4515 Ağır Hizmet Kamyonları için Amerikan Fren Balatası Meritor ve benzeri akslar için standart 16,5 x 7 inç Amerikan tipi astar, WVA 19036/19037 ile çapraz referanslıdır. Isıyla solmaya karşı dirençlidir ve gürültüyü en aza indirir, bu da onu uzun mesafeli veya zorlu servisler için pratik bir alternatif haline getirir. Ürünü Görüntüle →
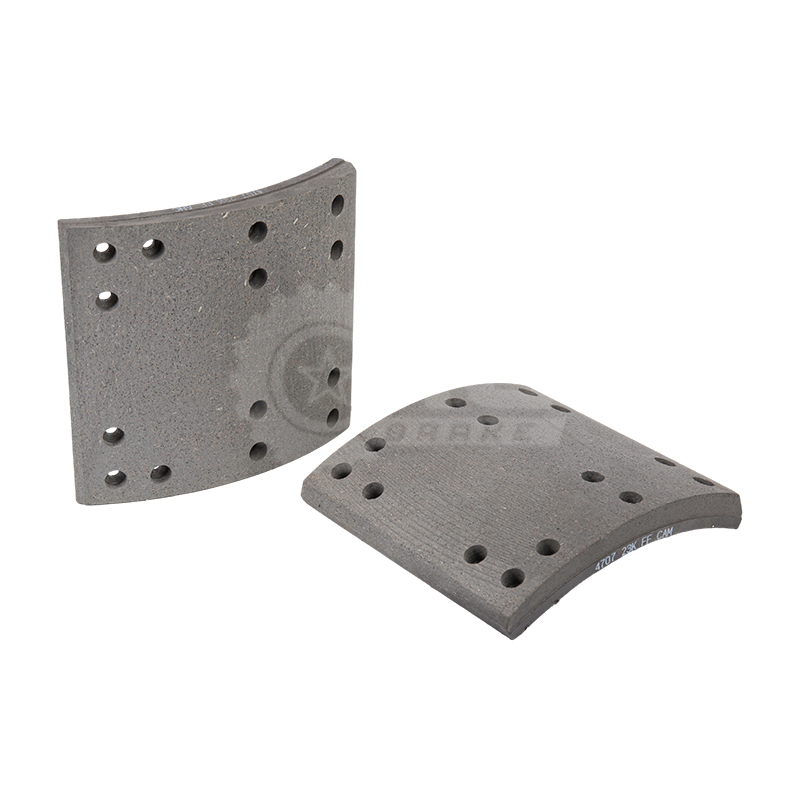 FMSI 4707 Meritor Aks Sistemleri için Amerikan Fren Balatası Bu 16,5 x 7 inçlik astar, Meritor aksları için formüle edilmiş FMSI 4707 ve WVA 19030 standartlarını karşılar. Şehir içi teslimat ve güvenilir frenleme arayan uzun mesafeli filolar için uygun, tutarlı sürtünme ve solma direnci sunar. Ürünü Görüntüle →
Avrupa tipi fren balataları, BPW, SAF, Volvo ve benzeri platformlar gibi Avrupa akslarının yerleştirme ve kontur gereksinimlerine uygundur. Bu astarlar genellikle Amerikan çıplak şeritlerinden daha karmaşık bir profile sahiptir çünkü ayakkabı, tamburla aynı hizada oturan yerleştirme tırnakları, ek bağlama adımları veya özel kenar pahları kullanabilir. 19032 serisi, ağır hizmet Avrupa uygulamaları için tipik bir referanstır ve montaj sorunlarını önlemek için doğru aks veya pabuç modeliyle eşleştirilmelidir.
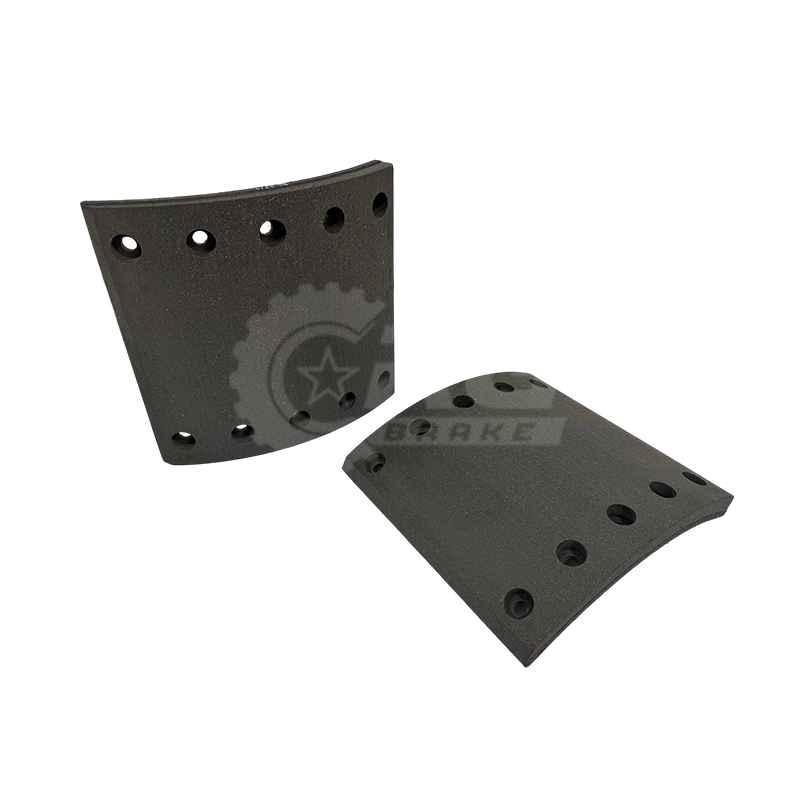 BPW Aks Grupları için WVA 19032 Avrupa Fren Balatası BPW sistemleri için WVA 19032 ve FMSI BPW180 tarafından tanımlanan 420 x 180 mm Avrupa tipi astar. Hassas profili ve termal stabilitesi, karma ağır hizmet filolarında uygun uyum ve güvenilir frenlemenin sağlanmasına yardımcı olur. Ürünü Görüntüle →
Karma filolara hizmet veren kuruluşlar için bu farklı platformları anlamak, maliyetli sipariş hatalarını önler:
| Karşılaştırma Noktası | Amerikan Tipi Örneği | Avrupa Tipi Örneği |
|---|---|---|
| Tipik astar referansları | 4515, 4707 | 19032 |
| Ortak fren pabucu platformları | Meritor, Eaton tarzı ayakkabılar | BPW, SAF, Volvo tarzı ayakkabılar |
| Montaj tekniği | Perçinlenmiş veya yapıştırılmış | Yerleştirme tırnaklarıyla birleştirilmiş veya profillenmiş |
| Ortak satın alma yaklaşımı | Çıplak astarlar veya astarlı ayakkabılar | Astarlı ayakkabılar veya özel yapım setler |
Sürtünme balatası tipi belirlendikten sonra bir sonraki karar montaj düzeyidir. Bir atölye, çıplak otomotiv sürtünme balatalarını satın alabilir ve perçinleme veya yapıştırma işlemini kendisi gerçekleştirebilir; bu da esneklik ve çoğunlukla daha düşük parça maliyeti sağlar. Ancak bu yaklaşım, sondaj ekipmanı, vasıflı işgücü ve her yeniden üretim hattında dikkatli kalite kontrolü gerektirir.
Birçok filo, astarlı fren pabuçlarını tercih ediyor çünkü astar fabrikada yapıştırılıyor veya perçinleniyor, bu da montaj hatalarını ortadan kaldırıyor ve tutarlı bir temas yüzeyi oluşturuyor. Daha da hızlı geri dönüşler için, donanım kitine sahip astarlı bir fren pabucu, yayları, pimleri, ayarlayıcı bileşenleri ve montaj donanımını tek bir kutuda içerir. Teknisyen sadece eski pabuç grubunu çıkarır ve yeni üniteyi tamamen monte eder. Buradaki takas, monte edilmiş versiyonların satın alma ve nakliye maliyetinin daha yüksek olması ve sipariş vermeden önce doğru aks ve pabuç tanımlamasının gerekli olmasıdır.
Tedarik açısından bakıldığında güvenilir yol, öncelikle araç aks modelini tanımlamak, eski pabuç tipini ve balata parça numarasını kontrol etmek ve ardından atölyenin iş kapasitesine göre çıplak balatalar veya komple montaj arasında seçim yapmaktır.
Ağır hizmet tipi sürtünme balatalarının satın alınmasında en sık yapılan hatalar, ayakkabı profilinin göz ardı edilmesi, sürtünme seviyesinin aşırı belirtilmesi ve formülü belgeleyemeyen bir tedarikçiden satın alınmasıdır. Aynı aks modelini paylaşan kamyonlar tambur çapı, balata kalınlığı ve delik düzeni açısından hâlâ farklılık gösterebilir; bu nedenle parça numarasının arkasındaki veriler genel bir tanımdan daha önemlidir.
Bir tedarikçiyi değerlendirirken sürtünme derecesini, önerilen sıcaklık aralığını ve uygun fren pabucu referansını belirten teknik bilgileri isteyin. Tedarikçinin özel delme, kanal açma, pah kırma veya OEM etiketlemeyi destekleyip desteklemediğini kontrol edin. Sürtünme formülasyonundan yapısal montaja kadar tüm süreci kontrol eden bir üreticiyi tercih edin çünkü parti tutarlılığını garanti etmenin tek yolu budur.
CRG'deki ekibimiz yirmi yıldan fazla bir süreyi ağır hizmet fren ürünleri geliştirmek için harcadı: sürtünme formülasyonu ve fren pabucu mühendisliği ticari filolar için. Bir fabrika olarak, Amerikan ve Avrupa sürtünme balatalarını, astarlı fren pabuçlarını ve komple donanım kitlerini tek bir tesis altında üretiyoruz ve piyasaya sürdüğümüz her bileşiğin arkasında dahili testler yapıyoruz. Araca özel siparişlerde aks modelini ve balata parça numarasını onay için mühendislik ekibimize gönderin. Doğrudan fabrika soruşturması Tam bir parti taahhüt etmeden önce sondaj seçeneklerini, stok durumunu ve test belgelerini açıklığa kavuşturacağız.

Bu 4707Q A19 3222 D2006 Amerikan Fren Pabuçları, ticari araç fren sistemleri için özel olarak tasarlanmış birinci sınıf, ağır hizmet tipi bir yedek...
See Details
4515Q A91 3222 S1293 Amerikan Fren Pabuçları, ağır hizmet tipi fren sistemlerinde kullanılmak üzere titizlikle tasarlanmış birinci sınıf, yüksek pe...
See Details
BPW180 05.091.46.17.0 Avrupa Fren Pabuçları, çok çeşitli çalışma koşulları altında olağanüstü güvenilirliği, dayanıklılığı ve stabilitesi nedeniyle...
See Details
VOLVO200 3095196 Avrupa Fren Pabuçları, çok çeşitli yol ve yük koşullarında çalışan ticari kamyonların ve ağır hizmet araçlarının zorlu gereksiniml...
See Details
SC254 1104545 Döküm Fren Pabuçları, ağır hizmet tipi ticari araçlar için titizlikle tasarlanmış birinci sınıf, yüksek performanslı bir fren bileşen...
See Details
BENZ180 659 420 0619 Döküm Fren Pabuçları, 410×180 mm'lik hassas boyutlara sahip, ticari ve ağır hizmet uygulamalarının zorlu taleplerini karş...
See Details
4707Q A19 3222 D2006 Balatalı Fren Pabuçları, olağanüstü ağır hizmet frenleme performansı sunmak üzere özel olarak tasarlanmıştır ve bu da onu zorl...
See Details
Bu 4709ES2 EATON 819707 Donanım Kitli Astarlı Fren Pabuçları 16,5 inç x 7 inç ölçülerindedir ve EATON 819707 OEM parça numarasını gerektiren araçla...
See Details
15 inç x 4 inç ölçülerindeki Donanım Kitli 4702Q A3222 M2223 Kaplamalı Fren Pabuçları, çeşitli sürüş koşullarında olağanüstü frenleme performansı s...
See Details
1308E E-5139 Donanım Kitleri (Parça No. 1308E, OEM No. E-5139), araç fren sistemlerinin restorasyonu ve bakımı için etkili ve kapsamlı bir çözüm sa...
See DetailsÜcretsiz (Özel) Teklif Alın

derek@crgbrake.com
vicky@crgbrake.com

 Ürünümüz
Haberler
Telif hakkı © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Ayrılmış
 Ticari Araç CRG Fren Parçaları Üreticileri