4515Q
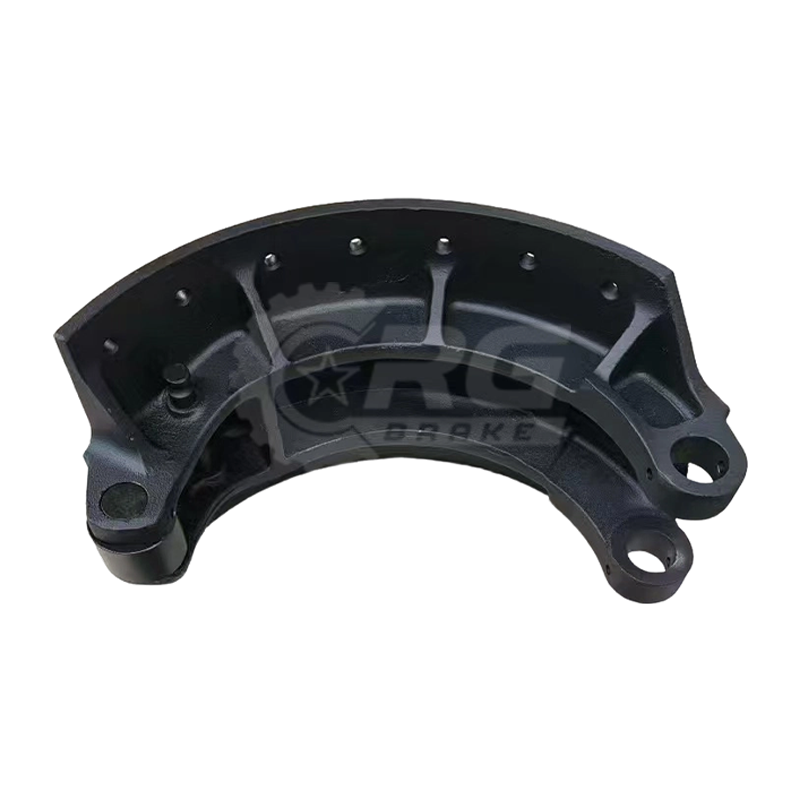
4515Q A91 3222 S1293 Amerikan Fren Pabuçları, ağır hizmet tipi fren sistemlerinde kullanılmak üzere titizlikle tasarlanmış birinci sınıf, yüksek pe...
See Details


Döküm fren pabuçları en yaygın olarak gri dökme demir veya sünek (sfero) demirden üretilir ve ikisi arasındaki seçim, ayakkabının tekrarlanan termal ve mekanik stres altında nasıl performans göstereceğini doğrudan etkiler. Gri demir, malzemeye mükemmel termal iletkenlik ve doğal titreşim sönümleme sağlayan pul formunda grafit içerir; her ikisi de frenleme sırasında sürtünme ısısını tekrar tekrar emen ve dağıtan bir bileşen için değerli özelliklerdir. Bununla birlikte, pul grafit yapısı aynı zamanda gri demiri daha kırılgan hale getirir; bu da ani darbe yüklemesi veya pabucun kurulumdan önce düşürülmesi veya yanlış kullanılması durumunda çatlayabileceği anlamına gelir.
Bunun aksine, sünek demir, pullar yerine küresel nodüller halinde grafit içerir; bu, çatlak ilerlemesini çok daha etkili bir şekilde keser ve malzemeye önemli ölçüde daha yüksek çekme mukavemeti ve darbe direnci sağlar. Bu, sünek demiri, fren pabucunun termal döngüye ek olarak daha yüksek mekanik şok yüklerine maruz kaldığı yük demiryolu, madencilik ekipmanı veya ağır ticari araçlar gibi ağır iş uygulamaları için daha iyi bir seçim haline getirir. Buradaki ödünleşim, sünek demirin üretiminin genellikle daha pahalı olması ve daha yüksek mukavemeti nedeniyle işlenmesinin biraz daha zor olabilmesidir; bu, bir üreticinin büyük üretim hacimleri teklif ettiği durumlarda pratik bir husustur.
Lokomotifleri değiştirmek veya madencilik kamyonları gibi yüksek frekanslı dur-kalk hizmetinde çalışan fren pabuçları, sürtünme yüzeyinin pabuç çekirdek malzemesinden daha hızlı genişleyip büzülmesinden kaynaklanan bir ince yüzey çatlakları modeli olan ısı kontrolüne yol açabilen tekrarlanan termal döngüye maruz kalır. Demir bileşimine küçük miktarlarda krom veya molibden eklenmesi, malzemenin yüksek sıcaklık dayanımını artırarak ve termal yorgunluğu azaltarak ısı kontrolüne karşı direnci artırır; bu nedenle zorlu frenleme uygulamalarına yönelik spesifikasyonlarda, bileşimi standart gri demir varsayılanlarına bırakmak yerine genellikle belirli bir alaşım içeriği belirtilir.
Fren pabuçları güvenlik açısından kritik bileşenler olduğundan, diğer demir dökümlerde kozmetik olarak kabul edilebilir olabilecek döküm kusurları burada diskalifiye edilebilir. Bu kusurların nereden kaynaklandığını anlamak, alıcıların yalnızca son görsel incelemeye güvenmek yerine tedarikçinin kalite kontrol sürecini değerlendirmesine yardımcı olur.
| Kusur | Tipik Neden | Tespit Edilmezse Risk |
| Gözeneklilik | Katılaşma sırasında sıkışan gaz veya büzülme | Mukavemetin azalması, yük altında potansiyel çatlak başlangıcı |
| Soğuk kapatma | İki erimiş metal akışı tam olarak kaynaşamıyor | Termal stres altında ayrılabilen zayıf dikiş |
| Kapsamalar | Eriyik içinde hapsolmuş kum veya cüruf | Sürtünme yüzeyinde lokalize zayıf noktalar ve eşit olmayan aşınma |
| Büzülme boşluğu | Döküm soğurken erimiş metalin yetersiz beslenmesi | Döngüsel yükleme altında çatlağa doğru ilerleyebilen iç boşluk |
Numune alma esasına dayalı radyografik veya ultrasonik test, büzülme boşlukları ve dökümün dışından görülemeyecek kalıntılar gibi dahili kusurları yakalamanın en güvenilir yoludur; çünkü bu kusurlar genellikle ayakkabının soğumanın en yavaş olduğu en kalın bölümlerinde yüzeyin altında bulunur.
Döküm fren pabucu montajın yalnızca yarısıdır; yüzeyine bağlanan veya mekanik olarak bağlanan sürtünme balatası, tekerlek veya tamburla gerçekte temas eden şeydir. Bu astarı takmak için kullanılan yöntem, astarın kullanım ömrü boyunca aşınması nedeniyle ayakkabının performansı üzerinde önemli bir etkiye sahiptir. Perçinli astarlar, ayakkabı dökümünde gömme deliklere yerleştirilmiş mekanik bağlantı elemanları kullanır; bu, astarın ayakkabı gövdesinden bağımsız olarak değiştirilmesine olanak tanır ve birden fazla astar değişiminde ayakkabının kullanım ömrünü uzatır. Buradaki ödün, astar aşındıkça perçin kafalarının kademeli olarak açığa çıkmasıdır ve bu noktadan sonra kullanılmaya devam edilmesi perçinlerin birleşme yüzeyini çizmesine neden olabilir, bu nedenle perçinli astarların, perçin teması oluşmadan önce değiştirmeyi tetikleyen tanımlanmış bir aşınma sınırına ihtiyacı vardır.
Sürtünme malzemesini doğrudan ayakkabı dökümüne sabitlemek için yüksek sıcaklıkta bir yapıştırıcı kullanan bağlı astarlar, perçinlenme sorununu tamamen ortadan kaldırır ve astar malzemesinin içinde perçin kafası bulunmadığından biraz daha kalın bir kullanılabilir astar derinliğini destekleyebilir. Bununla birlikte, yapışma kalitesi büyük ölçüde astar uygulanmadan önce dökümün yüzey hazırlığına bağlıdır; Bağlantı yüzeyindeki herhangi bir artık döküm tortusu, oksidasyon veya kirlenme, astarın servis ısısı ve titreşimi altında katmanlara ayrılmasına neden olabilir; bu, genellikle ayakkabı bir süre kullanılıncaya kadar ortaya çıkmayan bir arıza modudur.
Bağlı bir astar uygulamadan önce döküm yüzeyinin kumlanması, hadde pulunu ortadan kaldırır ve hafif pürüzlü bir profil oluşturarak yapışkan mekanik kenetlenmeyi geliştirir; bu, döküm görsel olarak temiz görünse bile atlanmaması gereken bir adımdır, çünkü gözle görülemeyen oksidasyon hala yapışkan bağlanmayı etkileyebilir. Kontrollü bir sırayla püskürtme, yağdan arındırma ve bir yapıştırma astarı uygulayan tedarikçiler, tipik olarak, bir takip yağ giderme adımı olmadan tek bir püskürtme geçişine güvenenlere göre daha tutarlı bağlanma mukavemetine sahip astarlar üretir.
Bir fren pabucunun hizmet ömrü boyunca aşınma şekli, sadece pabucun ne zaman değiştirilmesi gerektiğini belirtmenin ötesinde, fren sisteminin doğru çalışıp çalışmadığına ilişkin yararlı teşhis bilgileri sağlar. Tam temas yüzeyi boyunca eşit aşınma genellikle pabuç ile tambur veya tekerlek sırtı arasında uygun hizalamayı gösterirken, pabucun bir kenarında yoğunlaşan aşınma sıklıkla yanlış hizalamaya, yuvarlak olmayan bir tambura veya çalıştırma mekanizmasındaki eşit olmayan yay gerilimine işaret eder. Çapraz veya konik aşınma desenleri pabucun tambur yüzeyine aynı hizada oturmadığını gösterebilir, bu da etkili frenleme temas alanını azaltır ve temas eden daha küçük alanda yoğunlaşan aşırı ısınmaya yol açabilir.
Demiryolu veya ticari taşımacılık gibi düzenlemeye tabi uygulamalar için döküm fren pabuçları tedarik eden alıcıların genellikle tedarikçinin genel kalite iddialarına güvenmek yerine tanınmış test standartlarına uygunluğu doğrulaması gerekir. Sertlik testi, dökümün amaçlanan mikro yapısına ulaştığını doğrular; çünkü çok yumuşak bir ayakkabı hızla aşınır, çok sert olan ise kırılgan hale gelebilir ve darbe altında çatlamaya eğilimli olabilir. Her üretim partisinden alınan numune dökümleri üzerinde yapılan çekme ve darbe testleri, yalnızca alaşım spesifikasyonuna dayalı tutarlılık varsaymak yerine, alaşım bileşiminin ve soğutma hızının, satın alma siparişinde belirtilen mekanik özellikleri ürettiğini doğrular.
Boyutsal doğrulama, malzeme özellikleri kadar önemlidir; özellikle tam temas alanı elde etmek için tambur veya tekerlek yarıçapına yeterince yakın eşleşmesi gereken ayakkabının sürtünme yüzeyinin eğriliği açısından. Yarıçap uyumsuzluğu olan bir pabuç dökümü, küçük bile olsa, tamburla başlangıçta yalnızca kenarlarından temas edecek, tam temas elde edilmeden önce daha uzun bir alıştırma süresi gerektirecek ve bu alıştırma süresi boyunca temas kenarlarındaki aşınmayı artıracaktır. Yalnızca bir referans pabucuyla görsel karşılaştırmaya güvenmek yerine, gelen incelemenin bir parçası olarak yarıçap ölçüsü doğrulamasının talep edilmesi, pabuçlar kurulup hizmete sokulmadan önce bu boyutsal sorunu yakalar.

4515Q A91 3222 S1293 Amerikan Fren Pabuçları, ağır hizmet tipi fren sistemlerinde kullanılmak üzere titizlikle tasarlanmış birinci sınıf, yüksek pe...
See Details
4709ES2 EATON 819707 Amerikan Fren Pabuçları, ticari taşımacılık ve filo uygulamalarının katı gereksinimlerini karşılamak üzere titizlikle tasarlan...
See Details
BPW180 05.091.46.17.0 Avrupa Fren Pabuçları, çok çeşitli çalışma koşulları altında olağanüstü güvenilirliği, dayanıklılığı ve stabilitesi nedeniyle...
See Details
420×200 mm boyut spesifikasyonuna sahip BPW200 05.091.27.83.0 Avrupa Fren Pabuçları, orijinal ekipman üreticisinin (OEM) standartlarını karşılamak ...
See Details
4718Q A3222 J2272 Kaplamalı Fren Pabuçları, olağanüstü dayanıklılık ve üstün performans sunmak üzere titizlikle tasarlanmış olup, özellikle ağır hi...
See Details
4707Q A19 3222 D2006 Donanım Kitli Astarlı Fren Pabuçlarımız, çok çeşitli araçlar için üstün frenleme performansı sağlamak üzere tasarlanmış, 16,5 ...
See Details
4515Q A91 3222 S1293 Donanım Kitli Astarlı Fren Pabuçları, olağanüstü frenleme performansı ve dayanıklılık sunmak üzere ustalıkla tasarlanmıştır. 1...
See Details
15 inç x 4 inç ölçülerindeki Donanım Kitli 4702Q A3222 M2223 Kaplamalı Fren Pabuçları, çeşitli sürüş koşullarında olağanüstü frenleme performansı s...
See Details
1308E E-5139 Donanım Kitleri (Parça No. 1308E, OEM No. E-5139), araç fren sistemlerinin restorasyonu ve bakımı için etkili ve kapsamlı bir çözüm sa...
See Details
OEM Numarası E-1816SHD ile tanımlanan 4515E E-1816SHD Donanım Kitleri, fren sistemi bakımı ve onarımı için titizlikle tasarlanmış yüksek kaliteli v...
See DetailsÜcretsiz (Özel) Teklif Alın

derek@crgbrake.com
vicky@crgbrake.com

 Ürünümüz
Haberler
Telif hakkı © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Ayrılmış
 Ticari Araç CRG Fren Parçaları Üreticileri